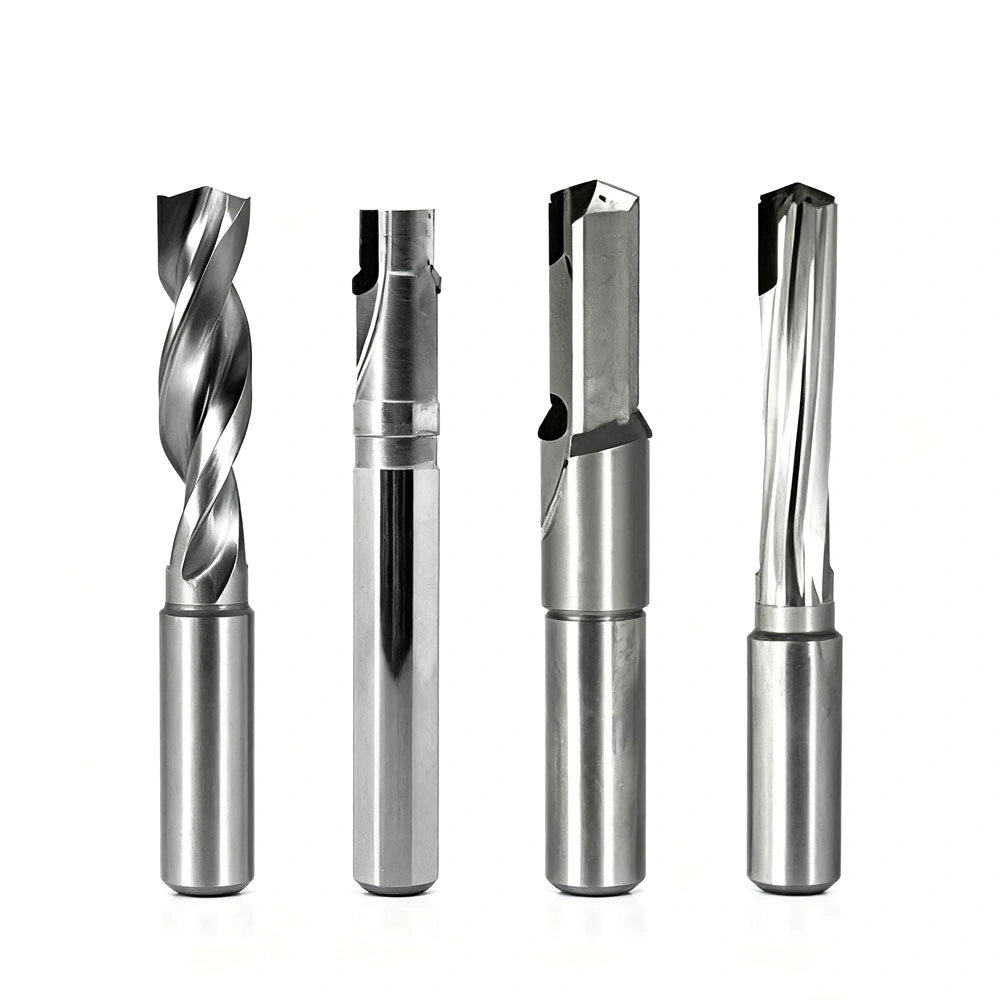
Outil d'alésage pour petits trous PCD
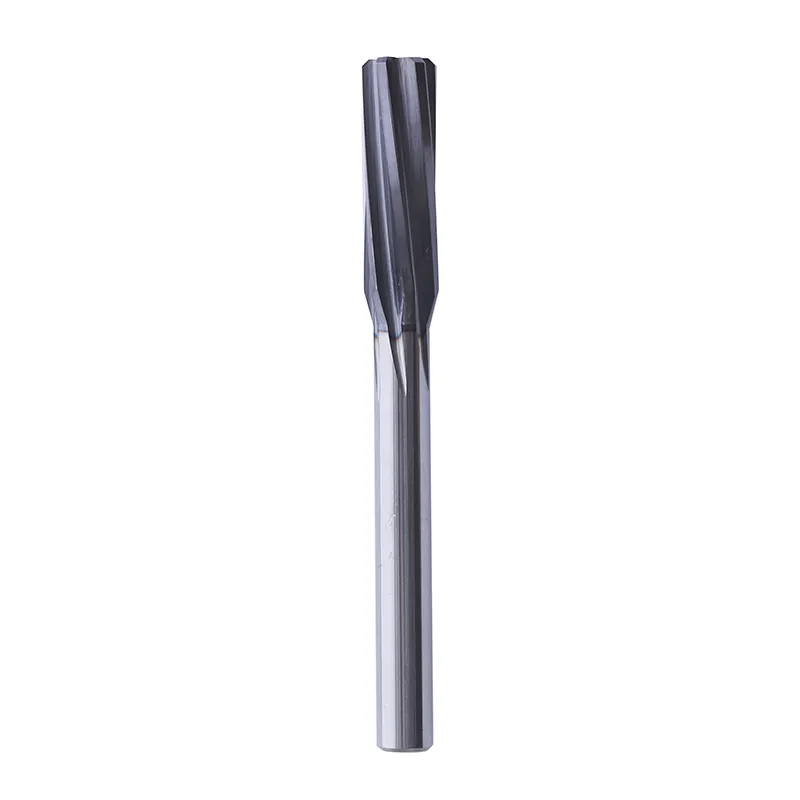
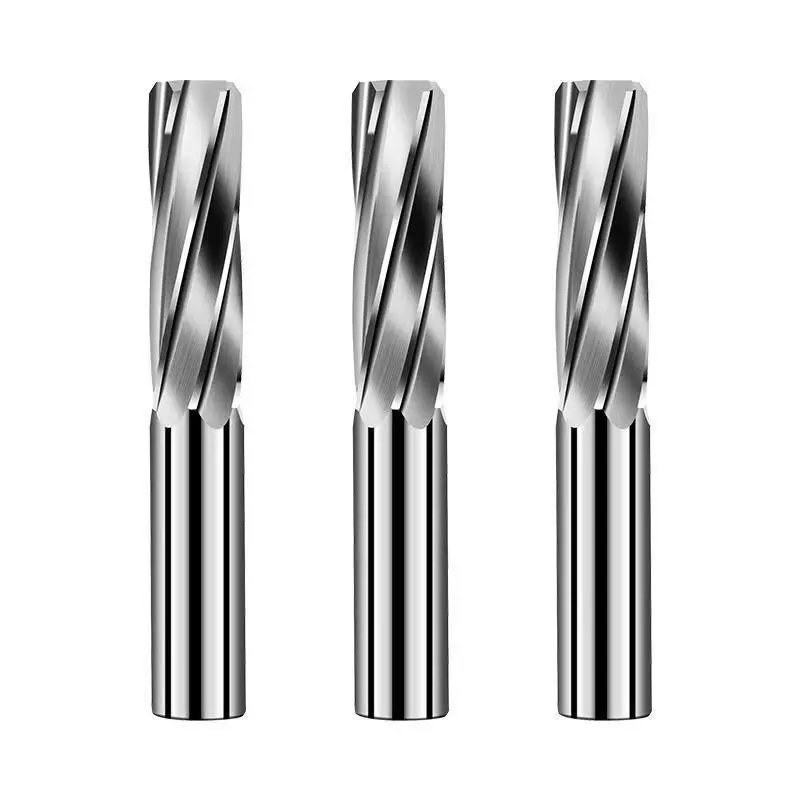
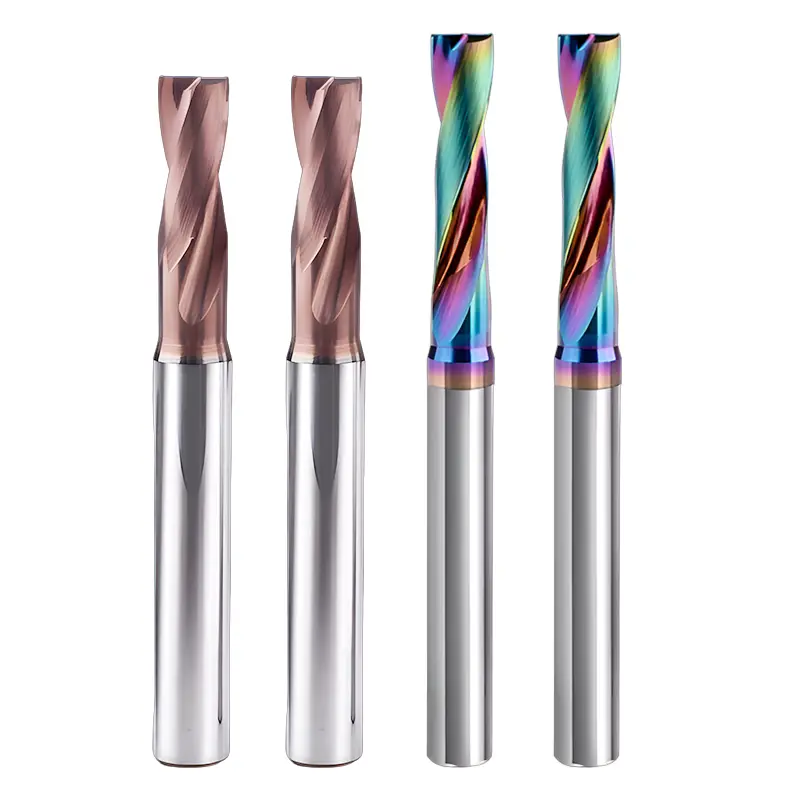
Les outils d'alésage pour petits trous PCD de Wangdefu sont conçus pour l'alésage de petits trous et l'usinage de trous traversants de haute précision. En tant que fabricant et usine leader en Chine, nous fournissons des outils hautes performances qui garantissent une précision, une efficacité et une fiabilité supérieures, répondant aux exigences des applications industrielles complexes.
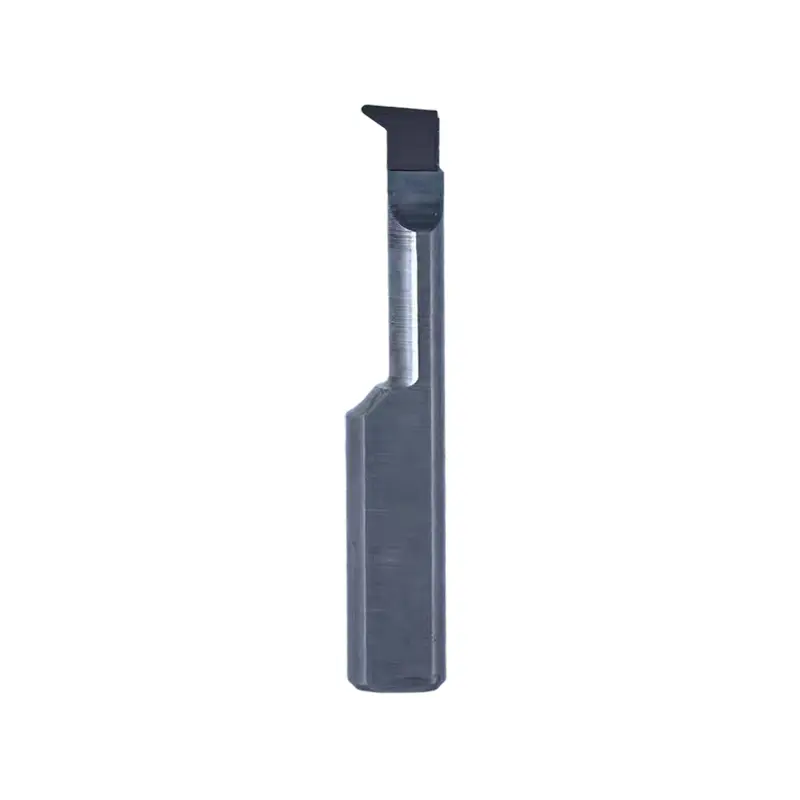
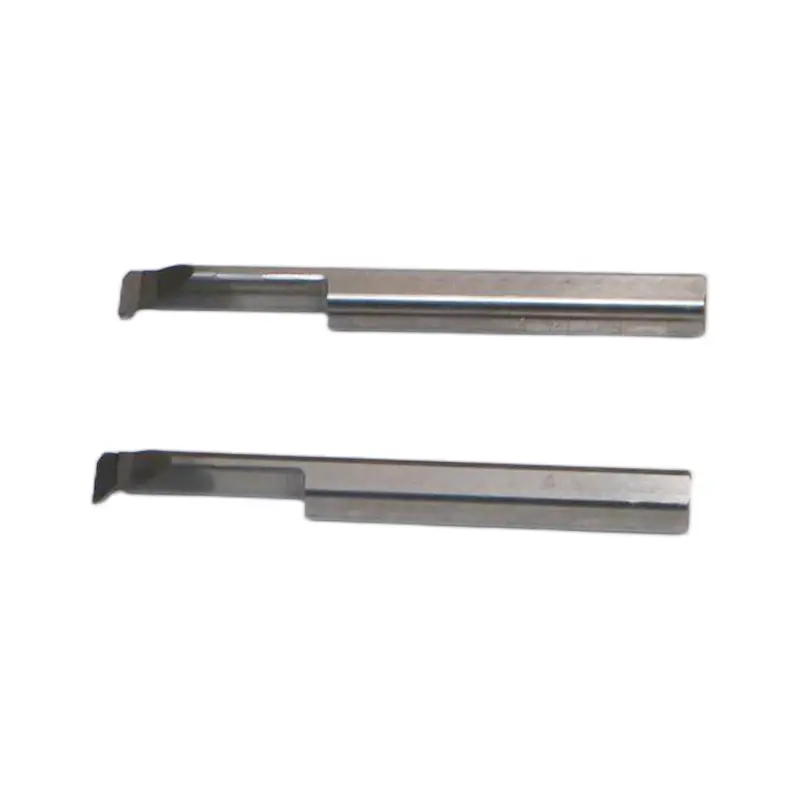
L'outil d'alésage de petits trous PCD durable Wangdefu est un outil d'usinage de trous de petit diamètre de haute précision, fabriqué en matériau de diamant polycristallin (PCD), particulièrement adapté à l'usinage de trous de précision de haute dureté et de matériaux difficiles à usiner.
A quoi sert ce produit ?
1. Usinage de trous de précision, le diamètre peut être aussi bas que 0,5 mm
2. Stabilité de traitement des matériaux de haute dureté, adaptée à l'alliage d'aluminium, au cuivre, aux matériaux composites, etc.
3. La coupe à grande vitesse réduit le temps de cycle de production
4. Réduire le risque de vibration et de déformation et assurer la cohérence de l'ouverture
5. Convient à la production de masse et au développement de prototypes
Quels sont les avantages du produit ?
1. Embouts PCD super durs + matrice solide, excellente durée de vie et rigidité
Le matériau de l'outil est fabriqué en PCD de haute qualité (granulométrie du diamant 1 à 3 µm), avec une dureté supérieure à HV10 000 et une résistance à l'usure 10 à 50 fois supérieure à celle du carbure cémenté. Lors du traitement de matériaux résistants à l'usure tels que l'alliage d'aluminium à haute teneur en silicium, la durée de vie peut être prolongée de plus de 30 fois.
Le corps de l'outil est en carbure cémenté à grains ultra fins ou en acier allié 42CrMo. Après traitement thermique sous vide + traitement de nitruration, le diamètre minimum de la tige de l'outil peut atteindre φ3 mm et le rapport profondeur-diamètre (L/D) peut atteindre 5:1 - 15:1. Usinage de trous profonds sans déformation de l'outil de vibration, rectitude de la bande de guidage ≤0,001 mm.
Cet outil d'alésage de petits trous PCD de qualité rend l'usinage de trous profonds plus stable, en particulier pour les projets de micro-trous de précision.
2. Bord de précision + géométrie optimisée, coupe précise sans bavures
Le tranchant principal adopte un processus de meulage à micro-bords, la netteté du tranchant atteint 0,01 mm, l'angle de coupe est de +5° à +15°, particulièrement adapté aux métaux non ferreux, inhibant efficacement l'accumulation de copeaux.
Structure innovante « apex fixe + double barre de guidage », précision du diamètre de la barre de guidage ≤0,003 mm, faux-rond ≤0,002 mm, écart de rondeur du trou <0,005 mm, coaxialité contrôlée à moins de 0,012 mm.
Le canal d'évacuation des copeaux à rainure étroite convient aux petits espaces de trous, la rupture des copeaux est courte et non bloquée et la stabilité de l'usinage est améliorée.
3. Refroidissement efficace + caractéristiques de faible friction, traitement en douceur
Prend en charge le mode de refroidissement double refroidissement interne/refroidissement externe, le diamètre minimum du trou de refroidissement interne φ0,8 mm, le bord de coupe direct du liquide de refroidissement haute pression, la dissipation rapide de la chaleur et le rinçage des copeaux.
Matériau PCD à faible coefficient de frottement naturel (0,05 - 0,1), avec traitement des bords polis, la rugosité de la surface usinée peut être aussi faible que Ra0,2 - 0,8 μm, pour obtenir un « alésage au lieu d'un meulage », sans polissage secondaire.
La conception à faible friction de l'outil d'alésage pour petits trous PCD améliore considérablement l'efficacité de l'usinage des microtrous et réduit l'usure de l'outil.
Spécifications principales du produit
|
Type de paramètre |
Options disponibles |
|
Type d'outil |
Outil d'alésage PCD solide pour petits trous, outil d'alésage PCD indexable, outil d'alésage PCD pour trous borgnes |
|
Matériau du corps de l'outil |
Carbure à grain ultra fin, acier allié 42CrMo |
|
Matériau de la tête d'outil |
Diamant polycristallin (PCD), granulométrie 1 à 3 μm |
|
Diamètre du trou d'usinage |
φ1,5–20 mm (standard), diamètre de micro-trou personnalisable jusqu'à φ0,8 mm |
|
Rapport longueur/diamètre (L/D) |
5:1, 8:1, 10:1, 15:1 (pour les applications en trous profonds) |
|
Type de tige |
Tige droite, cône Morse (n° 1–2), micro-interface BT30/HSK-E25 |
|
Méthode de refroidissement |
Refroidissement externe, refroidissement interne (micro trous de refroidissement internes haute pression) |
|
Précision d'usinage |
Tolérance de diamètre de trou IT6–IT8, rugosité de surface Ra0,2–0,8 μm |
|
Matériaux applicables |
Aluminium et alliages d'aluminium, alliages de cuivre, alliages de magnésium, plastiques renforcés de fibres de carbone (CFRP), graphite, alliages d'aluminium à haute teneur en silicium, etc. |
Scénarios d'application
Champ électronique 3C : micro-trou d'assemblage du cadre de téléphone portable (φ2,0 mm), rugosité de surface Ra0,4 μm, durée de vie d'un outil unique 5 000 trous, 20 fois supérieure à celle des outils en carbure.
Domaine de la fabrication automobile : à l'aide d'un tout dernier outil d'alésage pour petits trous PCD, des micro-trous d'injecteur de moteur (φ1,8 mm, rapport profondeur/diamètre 12 : 1) sont usinés avec une conception de refroidissement interne. La tolérance d'ouverture est maintenue à ± 0,005 mm, améliorant la précision de l'injection de carburant de 15 % et répondant pleinement aux normes nationales d'émission VI.
Domaine aérospatial : trou de coque en alliage d'aluminium pour l'avionique (φ3,5 mm), coaxialité 0,01 mm, adapté aux conditions de coupe à grande vitesse, l'efficacité du traitement est 40 % supérieure à celle des outils traditionnels.
Champ d'instrument de précision : trou intérieur du boîtier de micro-roulement (φ1,5 mm), rondeur du trou 0,003 mm, finition de surface Ra0,2 μm, pas besoin de meulage ultérieur, excellente cohérence du lot.
Paramètres de coupe recommandés
|
Matériel |
Vitesse de coupe (Vc) |
Vitesse d'avance (f) |
Profondeur de coupe axiale (Ap) |
|
Alliage d'aluminium 6061 |
300 à 600 m/min |
0,02–0,08 mm/tour |
0,1 à 0,5 mm |
|
Cuivre (T2) |
200 à 400 m/min |
0,03–0,10 mm/tour |
0,2 à 0,8 mm |
|
Alliage d'aluminium à haute teneur en silicium (AlSi12) |
150 à 300 m/min |
0,01–0,05 mm/tour |
0,1 à 0,3 mm |
|
Plastiques renforcés de fibres de carbone (CFRP) |
100-200 m/min |
0,01–0,03 mm/tour |
0,05 à 0,2 mm |
Remarque : Pour l'usinage de trous borgnes, il est recommandé de laisser 0,5 à 1 mm pour l'évacuation des copeaux. Pour les micro-trous (φ < 2 mm), utilisez une machine à haute rigidité pour éviter que les vibrations n'affectent la précision. Des paramètres spécifiques peuvent être ajustés en fonction des performances de la machine et de la structure de la pièce.
Service après-vente
Assurer la sélection des outils et l’optimisation des paramètres d’usinage.
Conseils d'installation et d'utilisation (texte ou vidéo).
Assistance technique à distance ou sur site.
Suivre régulièrement les performances d’utilisation des outils et fournir des solutions d’optimisation.
Emballage et expédition
Emballage de protection individuel pour chaque outil.
Support d’emballage standard et personnalisé à l’exportation.
Logistique mondiale stable ; fréquemment exporté vers l’Europe, l’Amérique et l’Asie du Sud-Est.
Livraison rapide pour une production de masse.
envoyer une demande
Informations de contact
-
Adresse
No. 2, No. 21 Mold Road, rue Daqi, district de Beilun, Ningbo, province du Zhejiang Chine
-
Tél
-
E-mail
Soumettez les détails de votre projet pour recevoir rapidement un devis pour des outils de coupe CNC, des prototypes usinés CNC, des blocs de vannes CNC. Nos experts optimiseront les coûts et les délais pour vous garantir une solution de haute qualité.
Produits connexes



Recommandations d'actualités