Precision Reaming Tools for CNC Hole Finishing
Dans les industries de l'usinage et du travail des métaux, la précision est primordiale. L'obtention de dimensions de trou précises, de finitions de surface lisses et d'une durée de vie prolongée des outils dépend en grande partie d'outils de coupe spécialisés.Outils d'alésagejouent un rôle crucial, car ils peuvent usiner des trous avec des tolérances extrêmement faibles, ce qui les rend particulièrement adaptés à la finition des trous. Contrairement au perçage, l'alésage est un processus d'usinage de précision qui affine davantage les trous pré-percés ou alésés pour obtenir des diamètres précis et une finition de surface très lisse. WDF, en tant que fabricant professionnel d'outils de coupe en Chine, possède une vaste expérience et nos produits sont certifiés au niveau national ; vous pouvez acheter en toute confiance !
Quelle quantité de matière les outils d’alésage doivent-ils retirer ?
La quantité de matière restante lors de l'alésage est cruciale. Pour de bons résultats, laissez 0,1 mm à 0,4 mm de matière dans le diamètre. Lorsque l'outil d'alésage fonctionne, l'écart entre celui-ci et la paroi du trou ne doit pas être trop étroit. Dans ce cas, il ne s'agit pas réellement de « mordre », mais plutôt de frottement et de meulage, ce qui rend l'alésoir lui-même extrêmement tranchant et la paroi du trou devient rugueuse et inégale. À l’inverse, si l’écart est trop grand, les outils d’alésage doivent exercer une force excessive, et si la pression de coupe est trop élevée, ils risquent de se briser et le trou sera tordu et inégal. Par conséquent, la taille de l’espace appropriée dépend du matériau à couper et de la taille du trou.
Quelles sont la vitesse d'alésage et l'avance optimales ?
Pour obtenir un bon état de surface du trou, la vitesse d'alésage est généralement de 1/2 à 2/3 de la vitesse de perçage pour le même matériau. Par exemple, lors de l'usinage d'acier à faible teneur en carbone, une vitesse couramment utilisée est de 10 à 20 SFM. L'avance doit être positive et continue, généralement 2 à 3 fois supérieure à l'avance d'un foret de même taille. Une vitesse d'avance plus élevée aide les outils d'alésage à se « tirer » à travers la pièce, ce qui entraîne une meilleure finition de surface. Une alimentation par picage n'est pas recommandée car elle provoque facilement du broutage et dégrade la finition de surface du trou. Référez-vous toujours aux spécifications du fabricant de l'outil pour obtenir les données les plus précises.


- View as

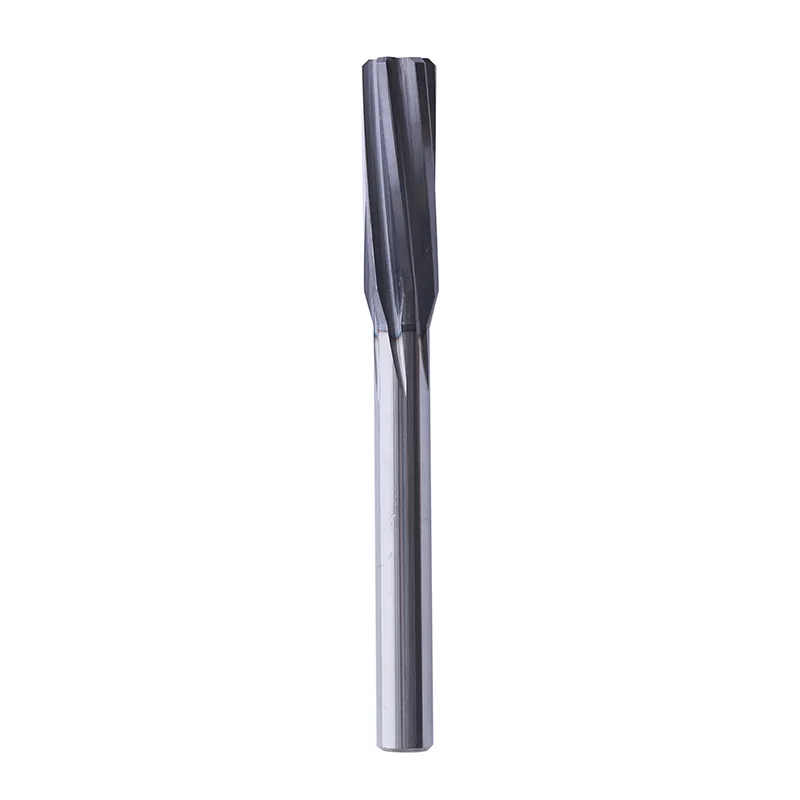
Alésoir à flûte hélicoïdale
Les alésoirs à goujures hélicoïdales de WDF sont produits par un fabricant chinois de haute technologie spécialisé dans la R&D, la production et la vente. Avec plus d'une décennie d'expérience dans l'outillage de précision, nos capacités en usine nous permettent de fournir des solutions personnalisées permettant une réalisation de trous plus rapide et plus précise. Reconnu par les clients des secteurs de l'automobile, de l'aérospatiale et des machines de précision, WDF est un fournisseur fiable d'outils d'usinage efficaces et de haute qualité.

Alésoir à flûte droite
Les alésoirs à flûte droite de WDF sont produits par un important fabricant chinois spécialisé dans l'outillage CNC. Avec des années d'expérience, nos capacités d'usine et notre équipe professionnelle garantissent une technologie innovante et une qualité supérieure. En tant que fournisseur de confiance, WDF améliore continuellement la précision et les performances des outils, en proposant des solutions de haute qualité et un excellent service pour répondre aux divers besoins des clients.
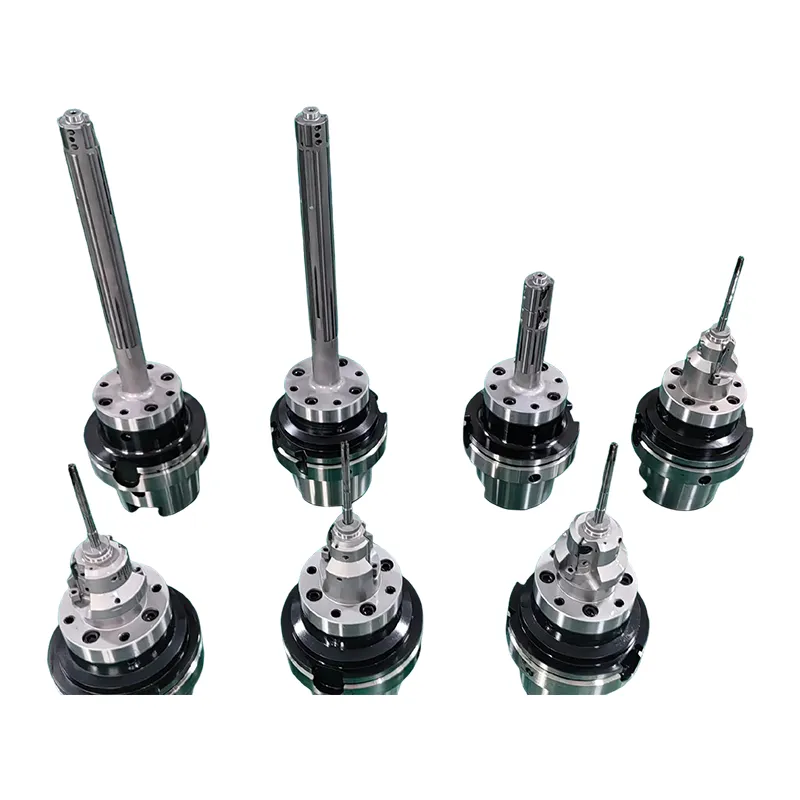
Alésoir de barre de guidage PCD
Fabricant et fournisseur leader en Chine, l'alésoir à barre de guidage PCD de Wangdefu combine un tranchant en diamant polycristallin ultra-dur avec une barre de guidage en diamant de précision, atteignant les tolérances IT5-IT6 et une finition de surface semblable à un miroir de Ra0,1-0,4 μm. Spécialement conçue pour l'usinage de trous en surplomb de grand diamètre et de longue longueur dans les métaux non ferreux et les matériaux composites, elle offre une précision constante, des surfaces sans bavures et une efficacité de débit élevée.
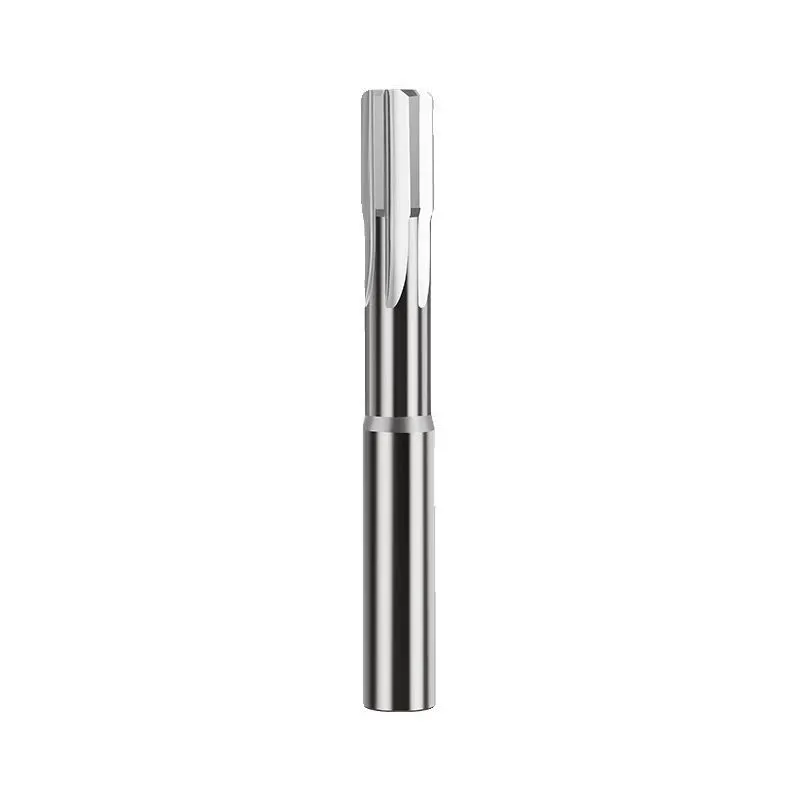
Alésoirs métallo-céramique haute performance
Les alésoirs métal-céramique haute performance de Wangdefu combinent la résistance à l'usure de la céramique avec la ténacité du métal pour une finition précise des trous. En tant que fabricant et fournisseur chinois de confiance avec une production en usine, ces alésoirs atteignent une tolérance IT6-IT7 et une finition de surface Ra0,2-0,6 μm sur l'acier au carbone, l'acier inoxydable, l'acier moulé, le titane, etc. Idéal pour la fabrication automobile, aérospatiale et de moules, Wangdefu permet « d'aléser au lieu de meuler », ce qui permet de gagner du temps tout en garantissant les normes de qualité les plus élevées.

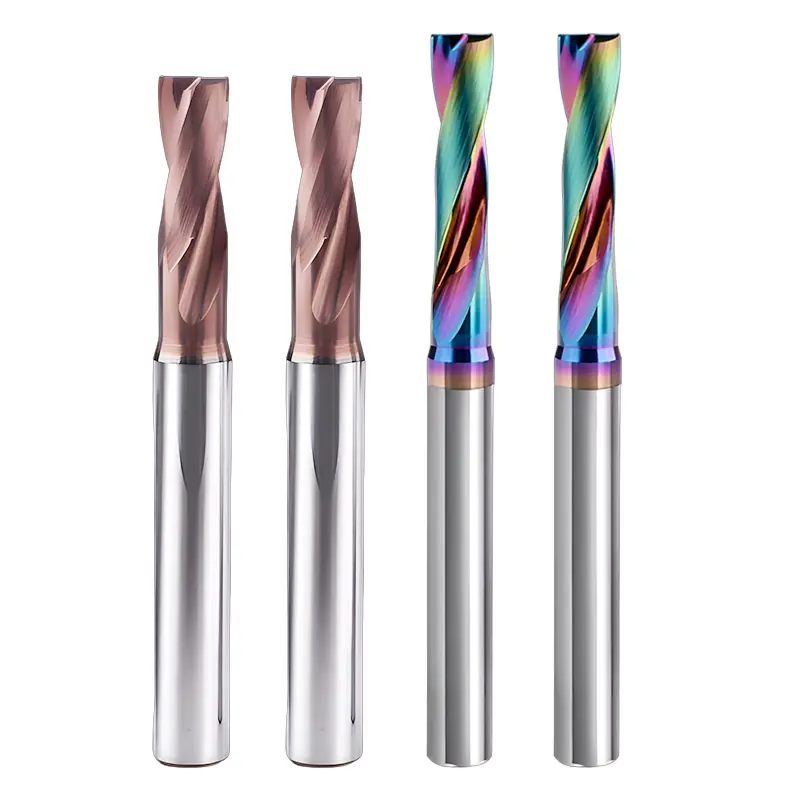
Alésoirs en carbure haute performance
Les alésoirs en carbure haute performance de Wangdefu permettent un usinage précis des trous pour les industries de l'automobile, de l'aérospatiale et de la haute technologie. En tant que fabricant et usine chinois fiable doté de capacités de production complètes, nous fournissons des alésoirs durables, précis et à coupe douce. Fournisseur de confiance d'ingénieurs et de fabricants, Wangdefu garantit des tolérances constantes, une efficacité améliorée et des risques de production réduits sur divers matériaux, notamment l'acier au carbone, l'acier inoxydable, l'aluminium et les alliages de titane.
En tant que fabricant et fournisseur Outils d'alésage fiable en Chine, nous disposons de notre propre usine. Si vous souhaitez acheter des produits CNC de haute qualité, veuillez nous contacter.